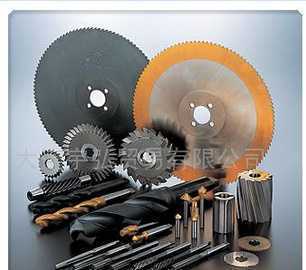
不锈钢专用螺旋先端直槽攻丝钻头 镀汰机螺丝攻M4-M12全规格解析
一、产品概述
在金属加工领域,不锈钢因其优异的耐腐蚀性和强度被广泛应用,但其高韧性和加工硬化倾向也使攻丝作业成为一大难题。镀汰机专用螺丝攻——不锈钢专用攻丝钻头,采用螺旋先端与直槽相结合的设计,专为解决不锈钢攻丝中的断丝、粘刀、排屑不畅等问题而打造。该系列覆盖M4、M8、M10、M12等常用规格,专注于刃具品质,为精密加工提供可靠保障。
二、结构设计解析
1. 螺旋先端设计
螺旋先端(螺旋槽前角)是该钻头的核心亮点。螺旋角经过优化,能够在攻丝过程中形成连续、顺畅的切屑,并将切屑沿螺旋槽向后排出,有效避免切屑堵塞导致的扭矩骤增和丝锥折断。螺旋先端有助于降低切削力,使入孔更加轻快,特别适合通孔和盲孔的半精加工。
2. 直槽结构
直槽设计在保证排屑空间的增强了丝锥的整体刚性。直槽刃口锋利,切削刃受力均匀,在不锈钢这类粘性材料中能减少积屑瘤的产生,提升螺纹表面光洁度。螺旋先端与直槽的组合兼顾了排屑效率与刀具强度,是同类产品中的经典结构。
3. 材质与涂层
产品选用高性能含钴高速钢或粉末冶金高速钢基体,具备优良的红硬性和耐磨性。表面经特殊涂层处理(如TiN、TiCN或AlCrN),进一步降低摩擦系数,提高抗粘附能力,延长刀具寿命,尤其适合镀汰机等自动化设备的连续加工工况。
三、规格与适用场景
| 规格 | 适用螺纹 | 典型应用 |
|------|----------|----------|
| M4 | 小孔径精密螺纹 | 电子设备、仪表壳体 |
| M8 | 中型紧固螺纹 | 机械结构件、镀汰机机架 |
| M10 | 标准紧固螺纹 | 法兰连接、支架安装 |
| M12 | 大孔径承力螺纹 | 重型设备、厚板连接 |
各规格均针对不锈钢材料优化了牙型角和底孔尺寸建议值,用户在攻丝前应参照标准底孔径(如M8不锈钢底孔约为6.8mm)进行预钻,以确保螺纹成型质量。
四、使用要点
- 底孔精度:不锈钢攻丝底孔宜略大于标准值,减少切削扭矩。
- 切削液选择:建议使用含极压添加剂的不锈钢专用攻丝油,充分冷却润滑。
- 转速与进给:镀汰机自动化攻丝时应控制中低速运转,避免高速摩擦引起加工硬化。
- 排屑检查:定期清理螺旋槽内切屑,保持排屑通畅。
- 磨损更换:当切削刃出现明显磨损或螺纹精度下降时及时更换,避免强行攻丝造成断丝。
五、
专注刃具,方能成就品质。不锈钢专用螺旋先端直槽攻丝钻头以科学的结构设计、可靠的材质工艺和全规格覆盖,为镀汰机螺丝攻作业提供了专业解决方案。M4至M12的完整系列,满足从精密小件到重型结构的不同需求。选对刃具,让不锈钢攻丝不再成为生产瓶颈,为高效加工保驾护航。
最新产品