孔加工刃具 精密制造的关键工具
孔加工刃具是机械制造中用于加工圆柱孔、圆锥孔或螺纹孔的一类切削工具的总称,广泛应用于钻孔、扩孔、铰孔、镗孔等工序。刃具的性能直接决定了孔的尺寸精度、表面质量与加工效率。
一、孔加工刃具的主要类型
- 钻头:最常用的孔加工刃具,用于在实体材料上钻孔。包括麻花钻、扁钻、深孔钻等。麻花钻结构简单、成本低,但加工精度一般;深孔钻则用于长径比大于5的深孔加工,需借助高压切削液排屑。
- 扩孔钻:用于扩大已有孔的直径,提高孔的精度和表面质量,常作为铰孔前的预加工。
- 铰刀:用于对孔进行精加工,可获得高的尺寸精度和较小的表面粗糙度。铰刀分为手用铰刀和机用铰刀,加工时切削余量小,切削速度低。
- 镗刀:用于对孔进行粗加工、半精加工或精加工,特别适合大直径孔、位置精度要求高的孔系加工。镗刀可在车床、镗床或加工中心上使用,分为单刃镗刀和双刃镗刀。
- 丝锥:用于加工内螺纹孔,属于攻丝刃具。丝锥有手用和机用之分,按牙型可分为普通螺纹丝锥、管螺纹丝锥等。
二、孔加工刃具的材料与涂层
孔加工刃具常用材料包括高速钢、硬质合金、陶瓷、立方氮化硼和金刚石。高速钢韧性好、成本低,适合低速复杂刃具;硬质合金硬度高、耐磨性好,适合高速切削。为延长寿命,刃具表面常施加涂层,如TiN、TiCN、TiAlN、AlCrN等,可显著提高耐磨性和耐热性。
三、孔加工刃具的选择原则
选择孔加工刃具时需考虑:被加工材料性质、孔径与深度、精度与表面粗糙度要求、机床类型与刚性、生产效率与成本。例如,加工铸铁孔可选用硬质合金钻头;加工不锈钢需选用含钴高速钢或涂层硬质合金刃具;加工高精度孔应采用铰刀或精镗刀。
四、使用与维护要点
- 合理选择切削参数:根据刃具材料、工件材料和机床条件确定切削速度、进给量和切削深度。
- 保证冷却润滑:孔加工排屑困难,充分使用切削液可降低温度、辅助排屑。
- 定期刃磨与检查:磨损的刃具会导致孔径超差、表面粗糙,应及时重磨或更换。
- 正确装夹:确保刃具与机床主轴同心,避免偏斜造成孔轴线歪斜或刃具折断。
随着制造业向高精度、高效率、自动化方向发展,孔加工刃具不断进步,出现了可转位刀片钻头、模块化镗刀、内冷钻头等新型刃具,满足了现代工业对孔加工日益严格的要求。合理选用与正确使用孔加工刃具,是保证产品质量、提高生产效益的重要环节。
最新产品
1688工业刃具选购指南 其他刃具批发价格、型号大全与厂家直销全解析
W1新一代铣刨机刀具 国产替代的卓越选择
特价批发 青海量具刃具(青量)电子数显公法线外径千分尺 0-25mm 刃具——精密测量,高效之选
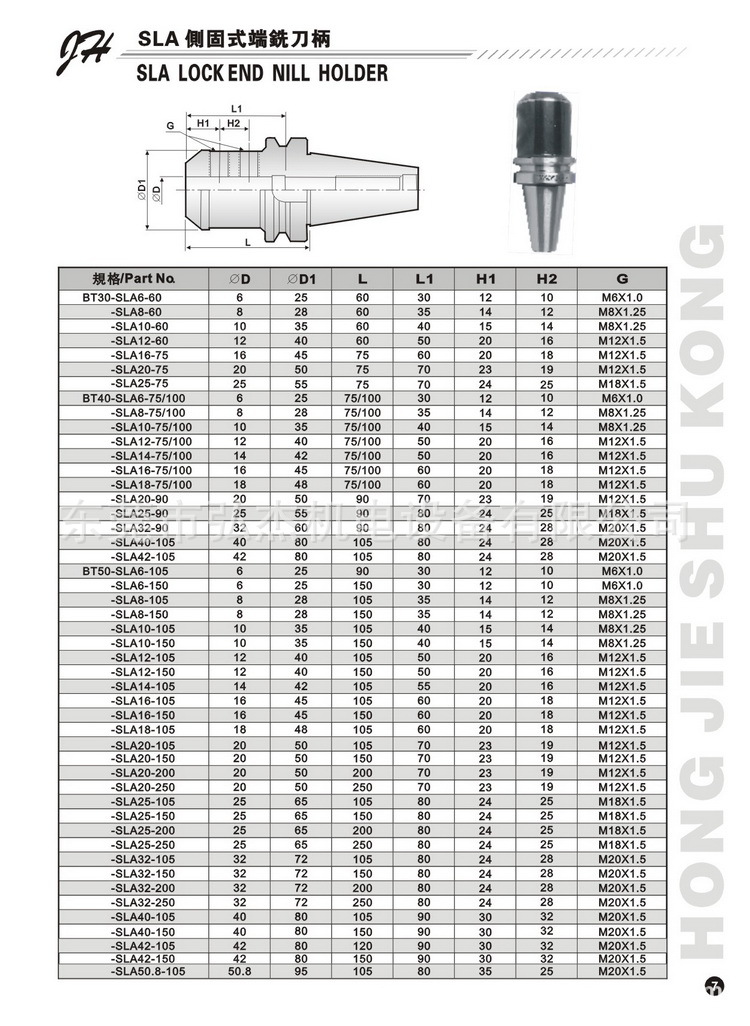
BT50侧固式刀柄与BT40-SLA25-100快速钻粗镗刀杆 粗加工刀具选购指南
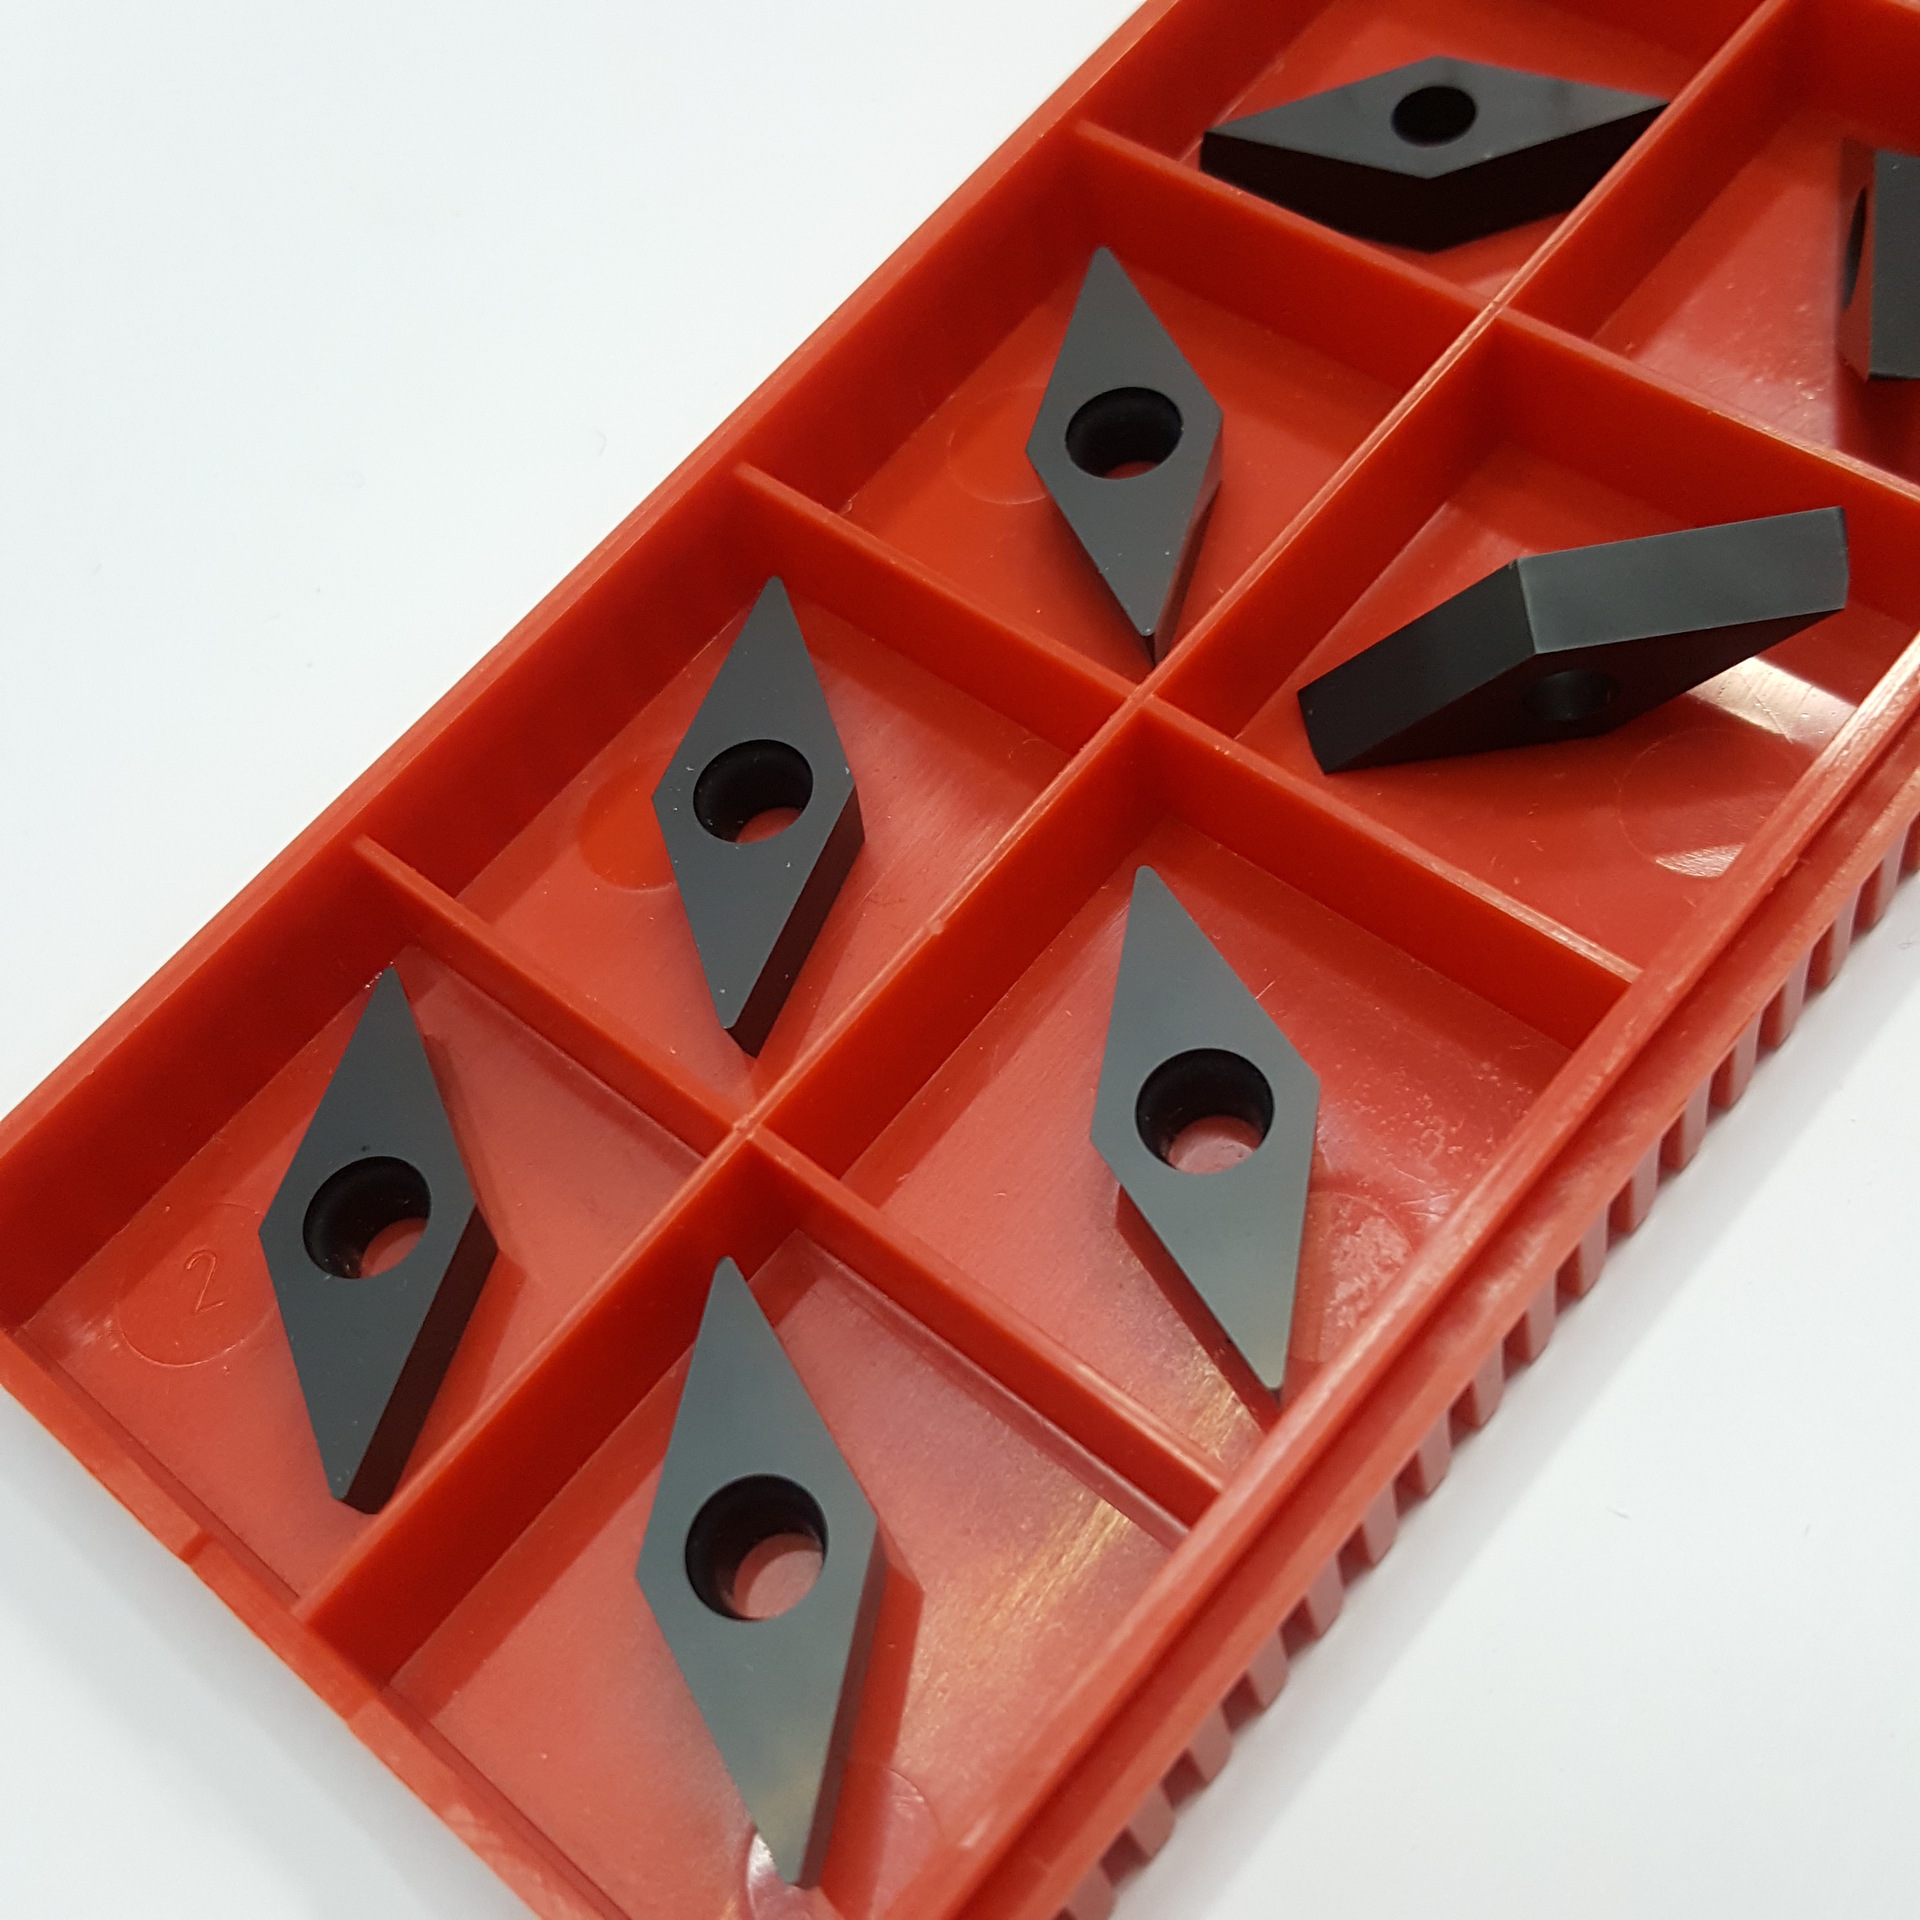
深入解析VCGW160404-40.5数控刀具 皮带轮刀专用刃具的选型与应用指南
贵州西南工具(集团)刃具详解 铣刀、立铣刀与角铣刀全解析
供应刃具钢-430不锈钢薄带 性能、应用与市场前景
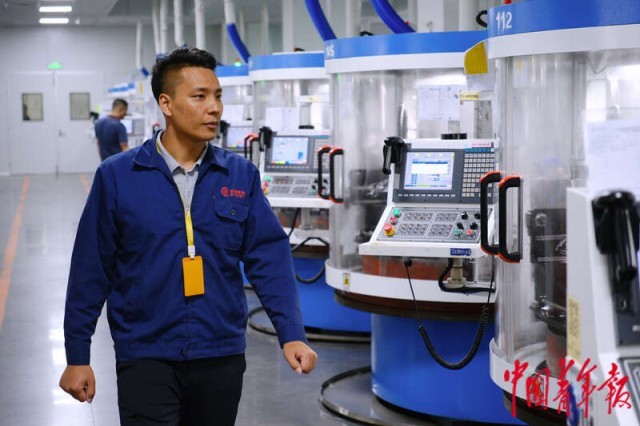
勇挑重担的青年工程师与他的刃具传奇
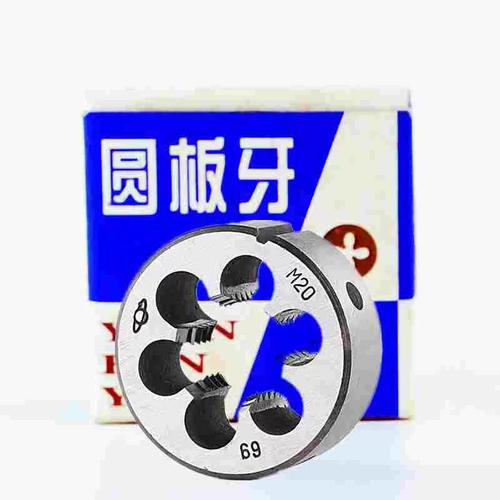
上海机械刃具厂卫星圆板牙系列 M36-M42多规格详解与应用指南
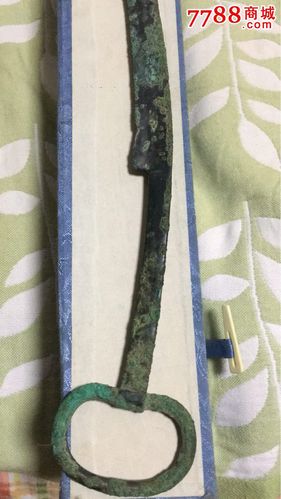
汉代环手刀 刃具设计的革新与时代印记