深入解析VCGW160404-40.5数控刀具 皮带轮刀专用刃具的选型与应用指南
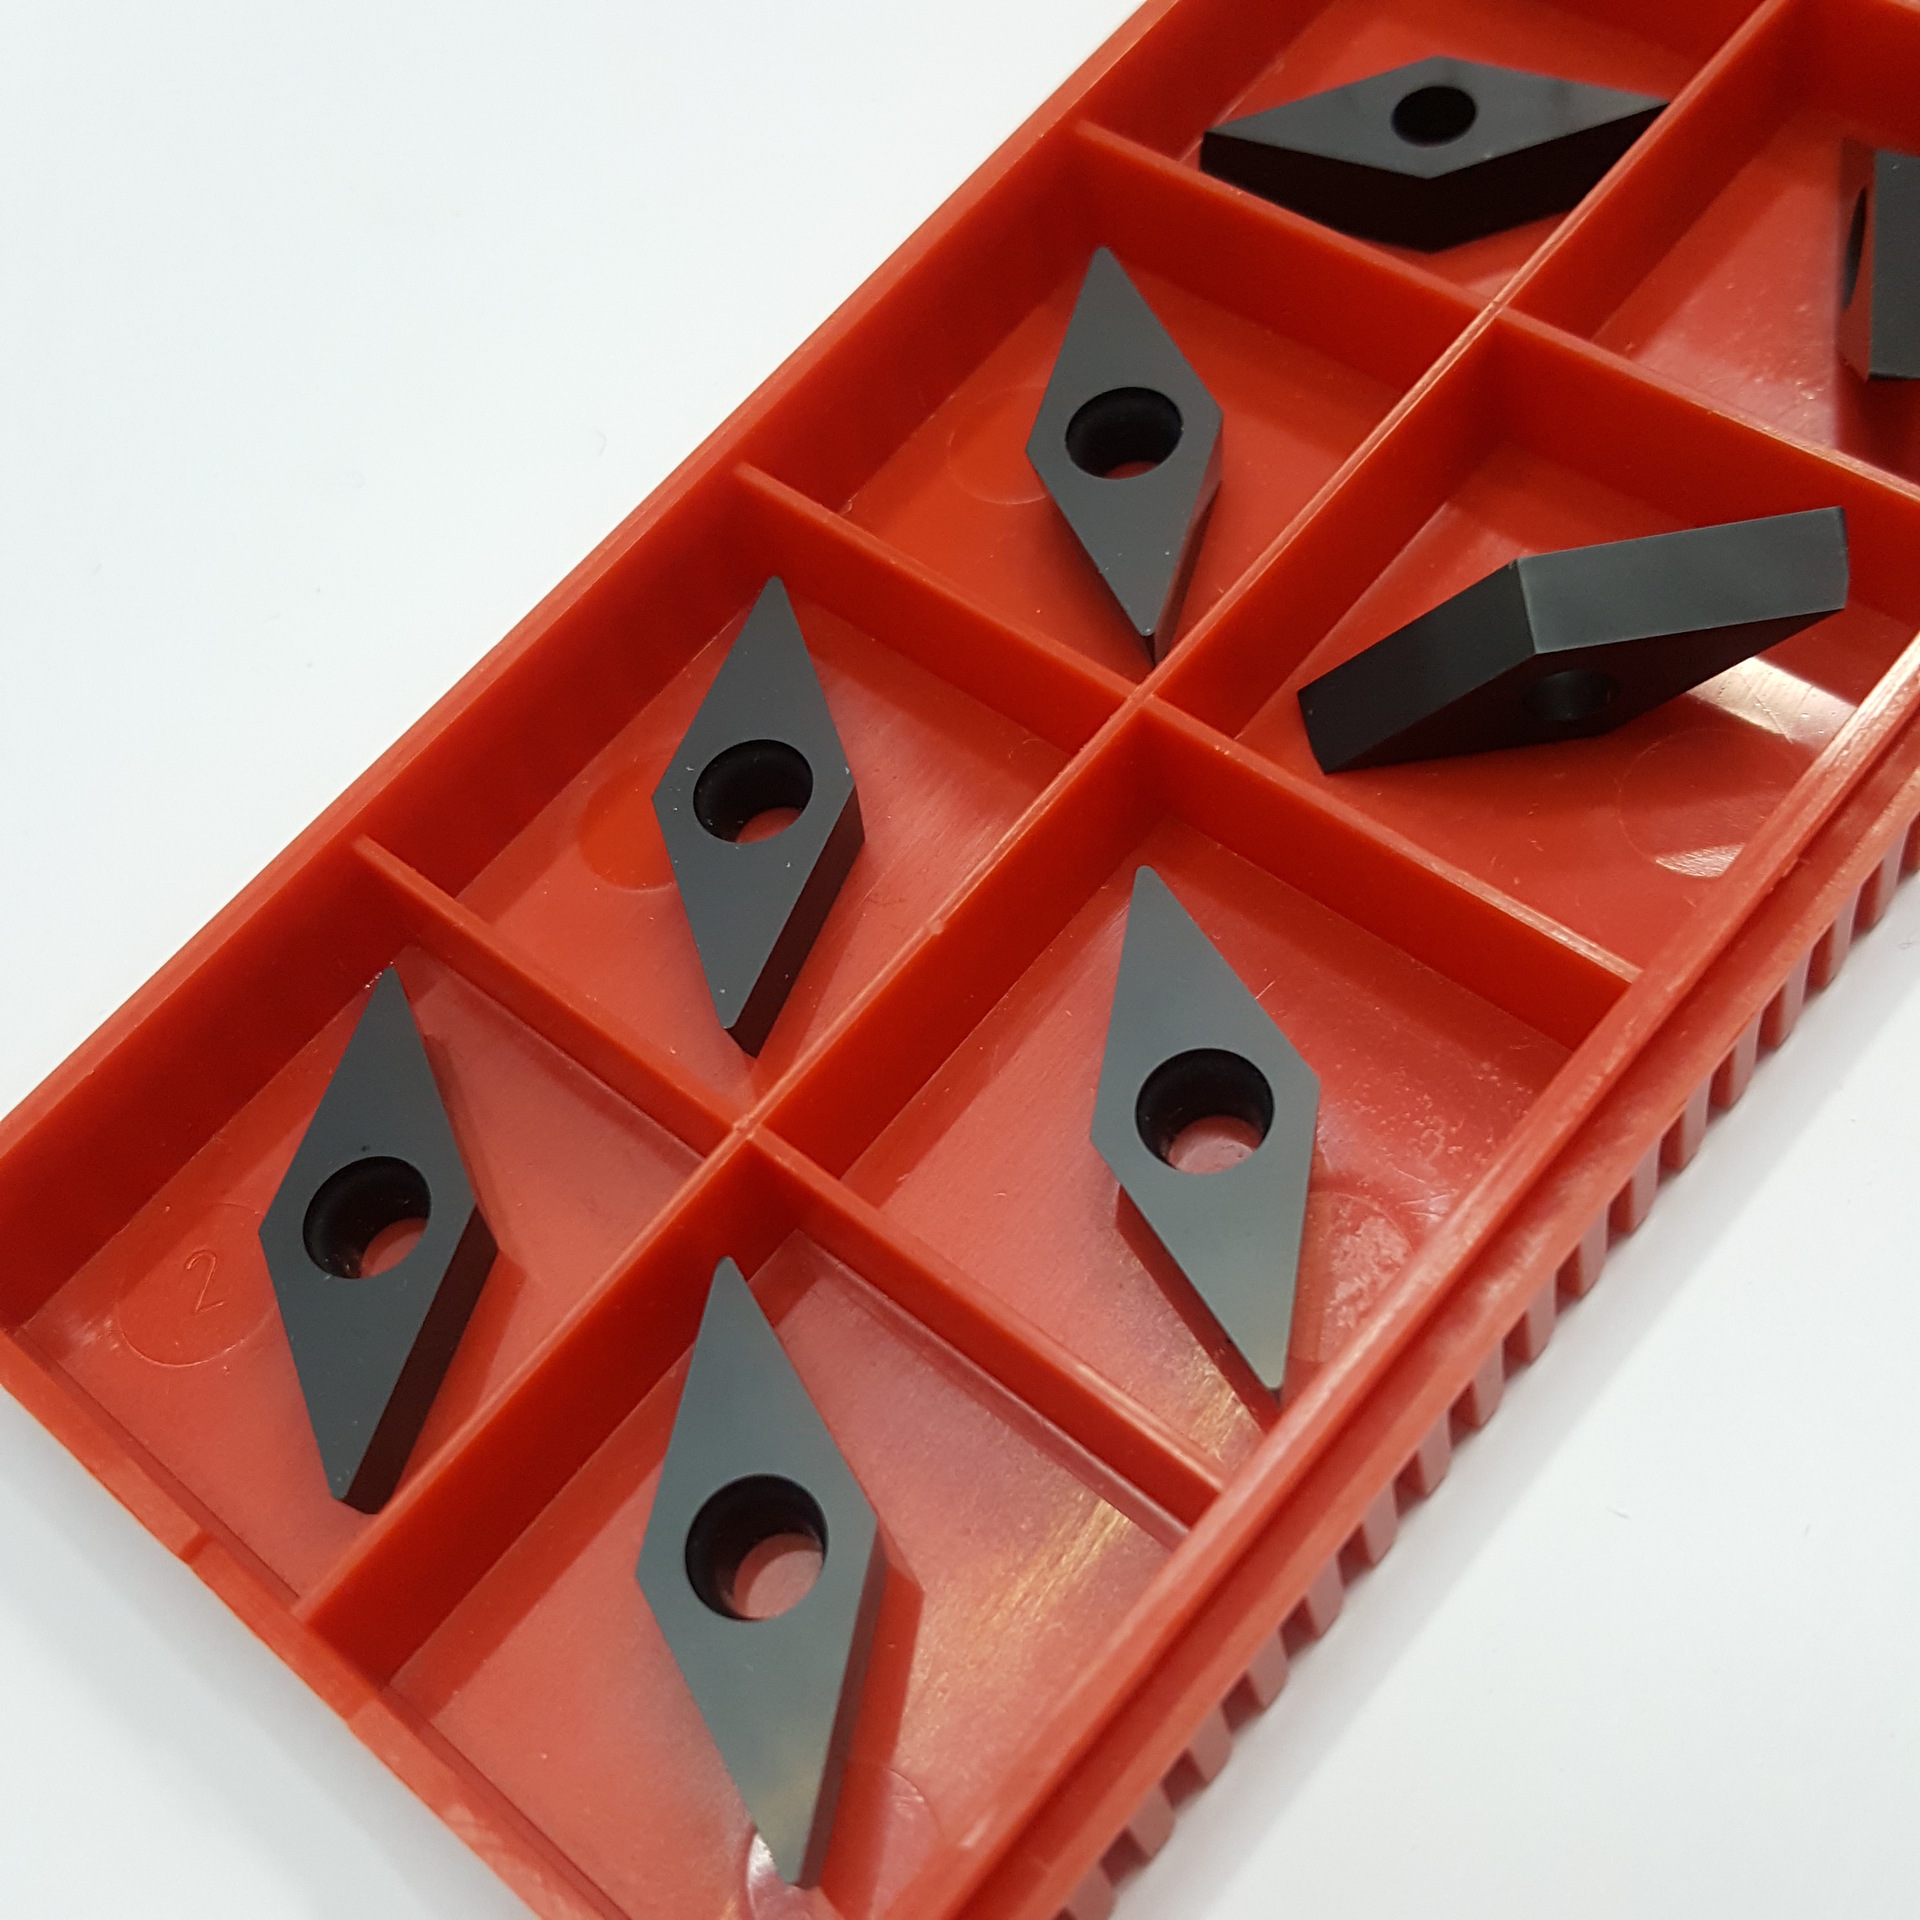
在机械加工领域,尤其是皮带轮类零件的精密加工中,刀具的选择直接决定了产品质量与生产效率。VCGW160404-40.5作为一种常见的数控车削刀片,常被用于皮带轮槽的加工。本文将围绕该型号刀具的命名规则、结构特点、适用场景以及使用注意事项进行详细解析,帮助读者更好地理解和选用这一刃具。
一、型号解读:VCGW160404-40.5的含义
根据ISO国际标准,车削刀片型号通常由字母和数字组合而成,每一部分都有特定含义。VCGW160404-40.5可分解如下:
- V:刀片形状为35°菱形,这种形状适合仿形和轮廓加工,常用于皮带轮槽的切入和成型。
- C:后角代号,表示刀片有7°的后角,即正角刀片,切削轻快,适合有色金属及不锈钢等材料。
- G:制造公差等级,通常为磨制级,精度较高,适用于对尺寸要求严格的槽加工。
- W:断屑槽型式,W型断屑槽一般用于中、精加工,排屑顺畅。
- 160404:代表刀片尺寸,16为刃口长度(16mm),04为刀片厚度(4.76mm的近似值),04为刀尖圆角半径(0.4mm)。小圆角半径适合精加工和槽底清角。
- 40.5:通常指附加的特殊规格,在本语境中可能代表刀片厚度或涂层牌号,也可能是厂家自定义的角度标识。常见如40.5代表刀尖角35°菱形中的具体夹角,或者相关联的皮带轮槽型角度。需结合具体厂家样本确认材质和涂层。
该刀片常配用相应的刀杆,如SVJCR或SVJBR等,用于车削皮带轮的V型槽。
二、结构特点与优势
- 35°菱形小夹角设计,非常适合加工皮带轮的多槽结构,可在窄槽中实现仿形加工,减少刀具干涉。
- 正角切削(7°后角),切削力低,产生的切削热少,有利于提高表面质量,尤其适用于不锈钢、铝合金及碳钢的精加工。
- 磨制级精度(G级),刀尖位置精度高,重复定位好,适合数控车床批量加工,能保证槽距和槽深的一致性。
- 0.4mm刀尖圆角,既能保证刀尖强度,又能获得较小的槽底圆角,满足皮带轮槽底的粗糙度要求。
- VCGW常采用PVD涂层(如TiAlN、TiCN)或CVD涂层,具体40.5标识可能关联特定涂层,比如用于不锈钢加工的M级或用于铸铁的K级。
三、在皮带轮加工中的应用
皮带轮通常由铸铁、铸铝或号钢制成,其轮槽多为V型,角度常见有32°、34°、36°、38°等。VCGW160404-40.5由于其小巧的菱形刀尖,可以通过数控编程往复走刀,完成V型槽的粗、精加工。其应用要点包括:
- 对刀精准:由于刀尖圆角小,对刀误差会放大,建议使用光学对刀仪或试切法找到刀尖圆弧中心。
- 切削参数选择:针对不同材料,线速度Vc推荐如下:铸铝800-1500m/min,铸铁200-300m/min,碳钢150-250m/min,不锈钢120-200m/min。进给量f建议0.05-0.15mm/r,精加工取小值。
- 切深分配:V型槽粗加工时,采用分层切削或仿形循环,单边切深不超过0.5mm,避免刀具崩尖。
- 排屑与冷却:推荐使用高压冷却液,尤其加工不锈钢时,可有效断屑和冷却。W型断屑槽在中等进给下排屑良好。
四、选用与注意事项
- 需确认材质牌号:VCGW160404-40.5只是几何规格,不同品牌有不同材质,如面对铸铁应选K类合金,钢件选P类,不锈钢选M类,高温合金选S类。选择时看具体牌号如GC4325、VP15TF等。
- 槽型与刀尖角匹配:40.5可能是独特槽型角,若刀杆为非标或特定厂家,请对应更换。
- 经济性考量:这种小菱形刀片切削刃短,成本相对较高,建议用于精加工和半精加工,粗加工可采用更经济的形式(如圆形或大菱形刀片)。
- 磨损监控:VCGW刀片仅一个刀尖可选用(整体磨制,通常单头),但有些型号有一个中心孔,转位后可使用三次。此处因其非标特性需核实具体厂家设计。若发现工件表面粗糙度下降或有亮点,应及时更换。
皮带轮刀数控刀具VCGW160404-40.5是一款专为精槽加工设计的高精度刀片,选用恰当的材质和切削参数,可以显著提高皮带轮的加工效率与质量。在实际生产中,建议与刀具供应商紧密沟通,提供工况条件以获取最优的刀具牌号和槽型推荐,确保加工经济性和稳定性。
最新产品
上海刃具厂手用丝锥 头攻与二攻的配套使用指南
大马士革钢随身军刀全解析 工艺、性能与选购指南
Kershaw Knives 美国卡秀刃具的品牌魅力与选购指南
《ISO 4:2022 牙科学 技工室用刃具 第4部分 技工室用微型硬质合金刃具》标准解读与应用指南
10×30mm机械测厚规 管壁测厚与刃具检测的专业工具
外径千分尺(25-50mm)——成都量具刃具厂“刃具”牌产品介绍
首届切削刀具创新产品评选 刃具领域的突破与革新
株洲钻石数控刀片SPMT120408-KM YBG3 专业解析与选购指南
工量刃具产业概览 温岭市温桥镇茅洋新村43幢5号的刃具主营实践
分割刀、剥皮刀与扒刀 商用屠夫刀具选购与使用指南