立方氮化硼刀具焊接复合式型号CCGW09T304刃具详解
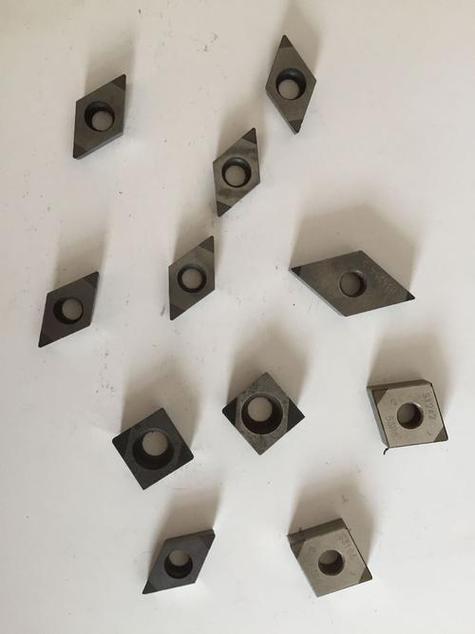
立方氮化硼(CBN)刀具作为超硬刀具的重要成员,在难加工材料领域发挥着不可替代的作用。其中,焊接复合式CBN刀具凭借其优异的性价比和灵活的制造工艺,成为工业加工中的热门选择。本文将围绕型号为CCGW09T304的焊接复合式CBN刃具,从型号解读、结构特点、性能优势、应用场景及使用注意事项等方面展开详细介绍。
一、型号解读:CCGW09T304的含义
根据ISO 1832标准,车削刀片型号通常由字母和数字组合而成,每个部分都有特定含义:
- 第一个字母“C”:代表刀片形状为80°菱形(菱形角80°)。
- 第二个字母“C”:代表刀片后角(余偏角)为7°(即正前角刀片)。
- 第三个字母“G”:代表刀片精度等级为G级(磨削级,精度较高)。
- 第四个字母“W”:代表刀片断屑槽形式为W型(通常为无断屑槽或通用型,具体取决于厂家)。
- 数字“09”:代表刀片刃口长度(即切削刃长度)为9.525mm(约3/8英寸)。
- 字母“T”:代表刀片厚度为3.18mm(约1/8英寸)。
- 数字“304”:代表刀尖圆弧半径为0.4mm(精度为±0.025mm)。
因此,CCGW09T304是一种80°菱形、7°后角、精磨级、刃长9.525mm、厚度3.18mm、刀尖圆角0.4mm的刀片。
二、焊接复合式结构特点
焊接复合式CBN刀具通常由硬质合金基体与CBN聚晶层通过高温高压焊接工艺结合而成。其结构特点包括:
- 基体材料:一般采用高强度硬质合金,提供良好的韧性和刚性,确保刀片在高速切削下不易破裂。
- CBN层:厚度通常在0.5~1.5mm之间,覆盖在刀片的前刀面和后刀面,直接参与切削。CBN层具有极高的硬度和耐磨性。
- 焊接工艺:通过真空焊接或高频焊接,使CBN层与基体牢固结合,避免在切削过程中出现分层或剥落。
- 刃口处理:CBN刃口通常经过精密磨削或钝化处理,以提高抗冲击性和切削稳定性。
三、性能优势
与整体CBN刀片相比,焊接复合式CBN刀具具有以下优势:
- 成本更低:CBN材料用量少,仅在切削区域使用,大幅降低了刀具成本。
- 韧性更好:硬质合金基体提供了良好的抗冲击能力,适合断续切削和粗加工。
- 可重磨:部分焊接式刀具支持重磨,延长了使用寿命。
- 适用范围广:通过调整CBN层成分和粒度,可适应不同材料的加工需求。
四、应用场景
CCGW09T304焊接复合式CBN刃具广泛应用于以下领域:
- 淬硬钢加工:如模具钢、轴承钢等硬度HRC45以上的材料,可替代磨削,实现以车代磨。
- 铸铁加工:特别是高硬度铸铁(如冷硬铸铁)的精加工和半精加工。
- 高温合金:如镍基合金、钴基合金的连续切削。
- 粉末冶金:烧结金属零件的精加工。
- 汽车工业:变速箱齿轮、发动机轴类零件的硬态车削。
由于CCGW09T304刀尖圆角较小(R0.4mm),特别适合精加工和仿形加工,能有效控制切屑和表面粗糙度。
五、使用注意事项
- 机床刚性:CBN刀具对机床刚性要求较高,建议使用高刚性、高转速的数控机床。
- 切削参数:线速度通常为100~300m/min,进给量0.05~0.2mm/r,切深0.1~0.5mm。具体需根据材料硬度调整。
- 冷却方式:推荐使用高压冷却液或微量润滑,以降低切削温度,延长刀具寿命。
- 刀具装夹:确保刀片安装牢固,跳动量控制在0.02mm以内。
六、
CCGW09T304焊接复合式CBN刃具是一款性能优异、经济实用的超硬刀具,特别适用于淬硬钢、铸铁等难加工材料的精加工。正确选择和使用该刀具,可显著提高加工效率、降低生产成本。随着制造业对高精度、高效率加工需求的不断提升,焊接复合式CBN刀具将在更多领域展现其价值。
最新产品
上海刃具厂手用丝锥 头攻与二攻的配套使用指南
大马士革钢随身军刀全解析 工艺、性能与选购指南
Kershaw Knives 美国卡秀刃具的品牌魅力与选购指南
《ISO 4:2022 牙科学 技工室用刃具 第4部分 技工室用微型硬质合金刃具》标准解读与应用指南
10×30mm机械测厚规 管壁测厚与刃具检测的专业工具
外径千分尺(25-50mm)——成都量具刃具厂“刃具”牌产品介绍
首届切削刀具创新产品评选 刃具领域的突破与革新
株洲钻石数控刀片SPMT120408-KM YBG3 专业解析与选购指南
工量刃具产业概览 温岭市温桥镇茅洋新村43幢5号的刃具主营实践
分割刀、剥皮刀与扒刀 商用屠夫刀具选购与使用指南