山特维克可乐满不锈钢车削刀片详解 C型负前角刀片的选型与应用
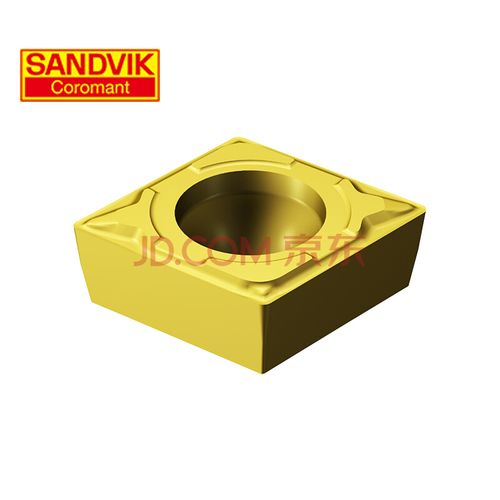
在金属切削领域,山特维克可乐满(Sandvik Coromant)作为全球领先的刀具解决方案提供商,其不锈钢车削刀片以卓越的性能和稳定的加工表现被广泛应用于各类制造场景。其中,C型负前角刀片凭借出色的刃口强度和抗冲击能力,成为不锈钢车削中不可或缺的重要工具。
一、认识C型负前角刀片
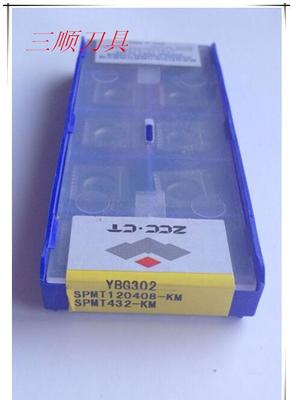
C型刀片是ISO标准中80°菱形刀片的代号,刀尖角为80°,介于D型(55°)和S型(90°)之间。这种几何形状兼顾了刀尖强度与切削灵活性,配合负前角设计,使刃口更加坚固耐用。负前角意味着刀片前刀面与切削平面之间存在负角度,切削力将刀片刃口推向工件而非剥离,因此非常耐冲击,适合重载和断续切削工况。
二、为何选定不锈钢车削配C型负前角
不锈钢材料具有加工硬化倾向大、导热性差、易与刀具发生粘结等特性。C型负前角刀片配合适当的槽型与材质,可以很好应对这些挑战:
- 高强度刃口:负前角使刃口更耐冲击,能在断续切削和粗加工中抵抗崩刃。
- 散热面积大:C型刀片较大的刀尖角利于切削热传导,延长刀具寿命。
- 通用性强:80°刀尖角适合外圆、端面、仿形和轻微内孔加工,减少刀具更换频次。
三、材质与槽型的选配
针对不锈钢车削,山特维克可乐满提供多种材质与槽型组合:
- GC15/GC30/GC4325等牌号:针对不同不锈钢类型和切削条件优化,如GC4325适用于从精加工到粗加工的宽范围不锈钢车削。
- 槽型选择:-PM槽型通用性强,常用于不锈钢的粗加工和半精加工;-MM槽型适合精加工,切削轻快。
- 涂层技术:采用PVD或CVD涂层,如Inveio®技术提升耐磨性和抗月牙洼磨损能力。
四、切削参数参考
| 加工类型 | 切削速度vc(m/min) | 进给量f(mm/r) | 切削深度ap(mm) |
|-----------|-------------------|---------------|----------------|
| 粗加工 | 150–220 | 0.2–0.4 | 2–5 |
| 半精加工 | 200–280 | 0.1–0.25 | 1–3 |
| 精加工 | 250–350 | 0.05–0.15 | 0.3–1.5 |
注:具体参数应根据材料硬度、机床刚性和冷却条件进行调整。
五、应用注意事项
- 保持充分冷却:不锈钢切屑易粘刀,建议使用高压冷却或大量切削液抑制积屑瘤。
- 避免磨损后继续加工:磨损的刀片会显著增加切削力和表面粗糙度影响。
六、
山特维克可乐满C型负前角不锈钢车削刀片以80°菱形几何和坚固的负前角设计为核心优势,再通过科学的材质与槽型选择以及合理的切削参数优化,能够出色完成从粗到精的全流程不锈钢加工。对加工效率和刀具寿命有更高要求的用户,选配经优化的负前角刀片以获得效率与稳定性的统一。
最新产品